

Hej, drodzy operatorzy CNC, technicy konserwacji i kierownicy produkcji! Jeśli kiedykolwiek spędziłeś sobotni poranek na wykopywaniu pogniecionych wiórów stalowych z pionowego centrum obróbkowego CNC VMC, wiesz dokładnie, jak bardzo mogą one zakłócać Twoją pracę. Będę mówił prawdę – jako dostawca VMC widziałem na własne oczy, co się dzieje, gdy sklepy szczotkują usuwanie wiórów w ramach „części pracy”: zniszczone części, zablokowane zmieniacze narzędzi, a nawet uszkodzone łożyska wrzeciona. Dobra wiadomość? Nie musisz akceptować gromadzenia się wiórów jako nieuniknionego bólu głowy. Omówmy dokładnie, jak przechowywać żetony tam, gdzie ich miejsce (w misce na frytki, a nie w zakamarkach maszyny), korzystając z praktycznych i rozsądnych wskazówek.
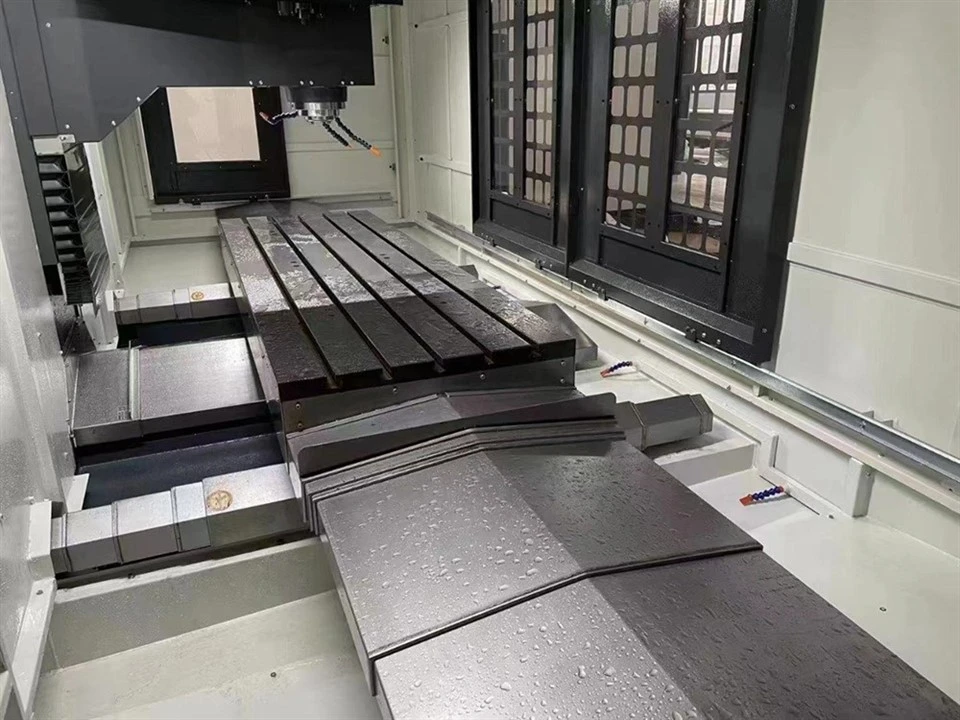

Na początek wyjaśnijmy sobie jedno: wióry to nie tylko metalowe wióry. Są produktem ubocznym wykonywania swojej pracy przez VMC, ale sposób, w jaki się tworzą i poruszają po maszynie, ma ogromne znaczenie. Wszedłem do sklepów, w których nowiutka maszyna była już pokryta długimi, żylastymi wiórami aluminiowymi tylko dlatego, że wykonywała gwintowanie z dużą prędkością bez zmiany szybkości posuwu. Te długie wióry będą owijać się wokół szyn liniowych, zatykać interfejs wrzeciona uchwytu narzędziowego, a nawet przedostawać się do układu chłodziwa, zanim będzie można powiedzieć „rozpoczęcie cyklu”. Celem nie jest wyeliminowanie żetonów – ale kontrolowanie ich, aby nie zamieniły się w koszmar.
Zacznijmy od podstaw, które możesz pominąć: konfiguracja odprowadzania wiórów. Wiem, brzmi to zbyt prosto, ale byłbyś zszokowany, jak wiele sklepów używa zwykłego przenośnika wiórów, który jest o wiele za wolny w stosunku do ich działania. Na przykład, jeśli dużo wiercisz lub gwintujesz stal, standardowy przenośnik poruszający się z prędkością 5 stóp na minutę pozostawi wióry ułożone tuż pod obszarem pracy. Zawsze zalecam dobranie rozmiaru przenośnika do wielkości produkcji wiórów – jeśli wykonujesz cięcia w dużych ilościach i z dużą prędkością, zwiększ prędkość do 8–30 stóp na minutę. Nie zapomnij także o ślimaku na wióry na końcu przenośnika – to małe coś może wyłapywać maleńkie, drobne wióry, które przeocza główny przenośnik, a które szybko się gromadzą. Niektórzy z naszych klientów, którzy zmodernizowali swoją konfigurację przenośników, skrócili tygodniowy czas czyszczenia wiórów o 70% w ciągu miesiąca.
Następnie ścieżka narzędzia i parametry skrawania. W tym przypadku wielu operatorów opiera się na starych nawykach, zamiast dostosowywać się do swojego specyficznego VMC. Jeśli na przykład wykonujesz gwintowanie z dużą prędkością, użycie zbyt dużego posuwu może spowodować splątanie wiórów zamiast ich czystego łamania. Nasz zespół zaprojektował kilka specjalistycznych maszyn na potrzeby dokładnie tego scenariusza — sprawdź naszeCentrum gwintowania o dużej prędkości– ma zoptymalizowane ścieżki narzędzia, które sprawiają, że wióry odrywają się zamiast tworzyć długie, niechlujne ciągi. To samo dotyczy frezowania: zastosowanie frezowania współbieżnego (gdzie narzędzie obraca się zgodnie z kierunkiem posuwu) zamiast frezowania konwencjonalnego pozwala uzyskać krótsze, łatwiejsze w obróbce wióry, które są znacznie łatwiejsze do usunięcia. Widziałem, jak sklepy przestawiły się na frezowanie wspinające się na swoichFrezarka VMCi przejdź z 20 minut codziennego czyszczenia żetonów do 5. To niewielka korekta, a daje ogromną korzyść.
Chłodziwo służy nie tylko do utrzymywania niskiej temperatury narzędzi – to koń pociągowy zapewniający kontrolę wiórów. Wiele warsztatów używa prostego chłodziwa na bazie wody, ale dodanie odpowiedniego stężenia środka smarnego lub środka powierzchniowo czynnego może spowodować, że wióry ześlizgną się z części do układu odprowadzającego. Sprawdź także ciśnienie chłodziwa: jeśli wrzeciono jest ustawione na 50 PSI, podniesienie go do 70–80 PSI (w przypadku materiałów, które sobie z tym poradzą) usuwa wióry z obszaru roboczego, zanim zdążą się przykleić. Nie śpij też na filtrach płynu chłodzącego. Zatkane filtry umożliwiają cyrkulację drobnych opiłków, a najgorsze są te drobne wióry, które dostają się do prowadnic liniowych, ścierają się, a nawet zaklejają oś Z. Zalecamy wymianę lub płukanie filtrów płynu chłodzącego co 500 godzin oraz dodanie magnetycznego separatora wiórów w przypadku pracy z metalami żelaznymi. Ten magnes wyłapuje drobne kawałki żelaza, zanim spowodują kłopoty, a czyszczenie trwa 10 minut co tydzień.
Porozmawiajmy teraz o cechach konstrukcyjnych specyficznych dla maszyny, ponieważ nie wszystkie VMC są sobie równe. Jeśli często wiercisz i gwintujesz, naszeCentrum obróbcze do szybkiego wiercenia i gwintowaniaposiada wbudowane kanały odprowadzające wióry, które kierują wióry bezpośrednio na przenośnik, niezależnie od tego, gdzie w obszarze roboczym spadną. Dla sklepów zajmujących się produkcją wielkoseryjną, naszeCentrum wiertarskie CNC o dużej prędkości obrotowejposiada system zarządzania wiórami, który aktywnie wydmuchuje wióry z wrzeciona podczas wycofywania, dzięki czemu nie trzeba w kółko wycinać tych samych wiórów. Nawet naszLiniowa maszyna CNC– zaprojektowana do ciężkiego frezowania – ma zakrzywione, uszczelnione szyny liniowe, które zapobiegają gromadzeniu się wiórów w szczelinach, co jest częstym problemem w starszych konstrukcjach maszyn. Oto wskazówka: jeśli kupujesz nową VMC, nie kieruj się tylko prędkością lub mocą wrzeciona – zapytaj o funkcje zarządzania wiórami wbudowane w maszynę. Zaoszczędzi ci to wielu smutków na przyszłość.
Konserwacja zapobiegawcza to obszar, w którym większość warsztatów rezygnuje z kontroli wiórów. Rozumiem, że jesteś zajęty uruchamianiem części, ale pomijanie cotygodniowych kontroli może cię ugryźć. Wymieńmy proste rzeczy, które możesz zrobić w 10 minut w każdy piątek: najpierw sprawdź szczelinę pomiędzy przestrzenią roboczą a podstawą maszyny. Frytki uwielbiają się tam gromadzić, a jeśli zostaną upakowane, mogą wypaczyć uszczelkę drzwi i spowodować przedostanie się większej ilości zanieczyszczeń do środka. Użyj małej szczotki, aby oczyścić ten obszar, a nie tylko przedmuchaj go sprężonym powietrzem – spowoduje to, że wióry wpadną do wewnętrznych części maszyny. Następnie sprawdź karuzelę zmieniacza narzędzi. Kilka wiórów utkniętych w kieszeniach narzędziowych może spowodować nieprawidłową instalację narzędzia, co prowadzi do powstania złomu i większej ilości wiórów. Na koniec kilka razy w tygodniu przetestuj przenośnik wiórów – przed rozpoczęciem pracy uruchom go pusty na 30 sekund, aby upewnić się, że w łańcuchu nie ma zacięć ani zanieczyszczeń. Widzieliśmy sklepy, które przeprowadzały cotygodniowe kontrole przez sześć miesięcy bez większych awarii związanych z chipami, w porównaniu do sklepów, które sprzątają tylko wtedy, gdy wystąpi problem – naprawiają poważny problem co kilka miesięcy.
Jeszcze jedna profesjonalna wskazówka dla sklepów z częściami niestandardowymi: projekt mocowania. Jeśli używasz imadła lub niestandardowego uchwytu, upewnij się, że ma ono szczeliny, przez które wióry mogą wypadać, a nie gromadzić się na wierzchu. Widziałem, jak warsztaty stosowały solidne bloki do mocowania, a wióry zatrzymywały się pomiędzy blokiem a częścią, ścierając osprzęt i powodując niewspółosiowość. Dodaj odstępy 1/4 cala lub powierzchnie kątowe do swoich osprzętu, aby wióry mogły się przez nie przesuwać, lub użyj płytek mocujących z wstępnie wyciętymi otworami na chipy. To prosta zmiana w projekcie, która robi ogromną różnicę w liczbie chipów pozostających w obszarze roboczym. Załóżmy, że używasz partii części aluminiowych – ustawienie urządzenia pod kątem 15 stopni, tak aby wióry spływały zamiast gromadzić się w stosy, skraca czas czyszczenia o połowę.
Poczekaj, zajmijmy się słoniem w pokoju: co, jeśli masz już VMC podatny na gromadzenie się wiórów? Nie musisz wymieniać całej maszyny. Dodaj przenośną dmuchawę wiórów mocowaną do wrzeciona, wyreguluj ciśnienie chłodziwa i zmodernizuj swój przenośnik wiórów. Na przestrzeni lat pomogliśmy w dziesiątkach modernizacji, gdzie sklepy z 10-letnimi maszynami VMC dodały modernizację naszych przenośników i rozwiązały problem z chipami bez konieczności zakupu nowej maszyny. Jest to tańsze i mniej uciążliwe niż pełna wymiana.
Ostatecznie kontrola wiórów polega na działaniu proaktywnym, a nie reaktywnym. To nie jest przykry obowiązek — to część utrzymania maksymalnej wydajności Twojego VMC, ograniczenia ilości złomu i dostarczania większej liczby części co tydzień. Jeśli masz już dość walki z chipami na swojej obecnej maszynie lub szukasz nowego VMC zbudowanego z myślą o zarządzaniu chipami, skontaktuj się z nami, aby porozmawiać o Twoich potrzebach. Nie sprzedajemy maszyn uniwersalnych – możemy współpracować z Tobą, aby znaleźć konfigurację pasującą do Twojej konkretnej operacji, niezależnie od tego, czy jest to gwintowanie, frezowanie czy połączenie różnych zadań. Nie pozwól, aby chipy wstrzymały Twoją produkcję na kolejny dzień. Skontaktuj się z nami, a znajdziemy rozwiązanie, które będzie dla Ciebie odpowiednie.
Referencje
- Amerykański mechanik. (2022). „Strategie kontroli wiórów dla pionowych centrów obróbczych”. Raport techniczny.
- Nowoczesny warsztat maszynowy. (2023). „Proaktywna konserwacja skraca przestoje CNC wynikające z gromadzenia się wiórów”. Artykuł branżowy.
- Stowarzyszenie Inżynierów Produkcji. (2021). „Parametry skrawania i tworzenie wiórów w obróbce CNC”. Podręcznik produkcji.